Hva 58–63 HRC skinnhardhet betyr for bordtoleranse
Kort svar:En 58–63 HRC skinne gjør ikke bord nøyaktige alene. Den hindrer at skinnens overflate deformeres under vekten av saghodet og stokken, slik at hodet alltid beveger seg på et stabilt referanseplan – og det er dette som gjør at et kommersielt sagbruk kan holde ferdig bordtykkelse innenfor 0,3–0,5 mm.
Hvorfor skinneherding er et toleranseproblem, ikke et markedsføringstall
Hvert kutt belaster skinnen. Saghodet, bladspenningen og stokken presser alle ned gjennom vognhjulene mot en smal stålstripe. Vanlig uherdet bløtt stål ligger på omtrent 18 HRC. Under den belastningen sprekker det ikke – det får langsomt innsynkninger og slites, noen hundredeler av en millimeter om gangen.
Disse få hundredelene betyr noe, fordi hodet hviler på dem. Etter hvert som skinnen slites ujevnt langs lengden, vipper hodet i en liten vinkel, og det samme bordet blir tykkere i hodeenden enn i haleenden. Operatøren kompenserer, neste stokk skjæres annerledes, og toleransen driver.
En skinne herdet til 58–63 HRC motstår den innsynkningen. Skinnen holder seg flat, hodet beholder samme holdning fra første bord til det tusende, og toleransen du målte på dag én, er fortsatt toleransen du måler i måned seks.
Skinnen er bare halvparten av det: monteringsflaten må være maskinert
Hardhet uten flathet gir ingenting. En hard skinne boltet til en myk, umaskinert ramme overfører bare rammens feil oppover, og hodet vipper fortsatt.
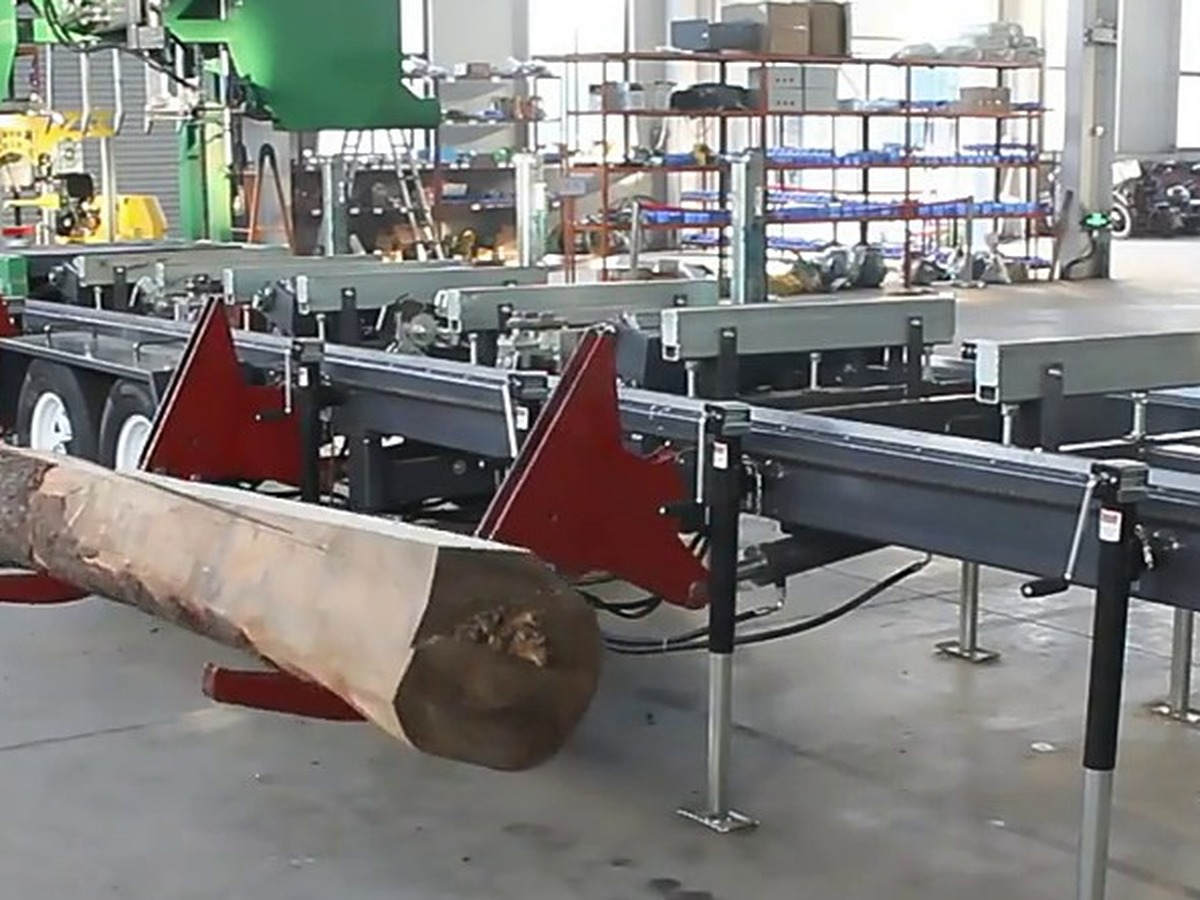
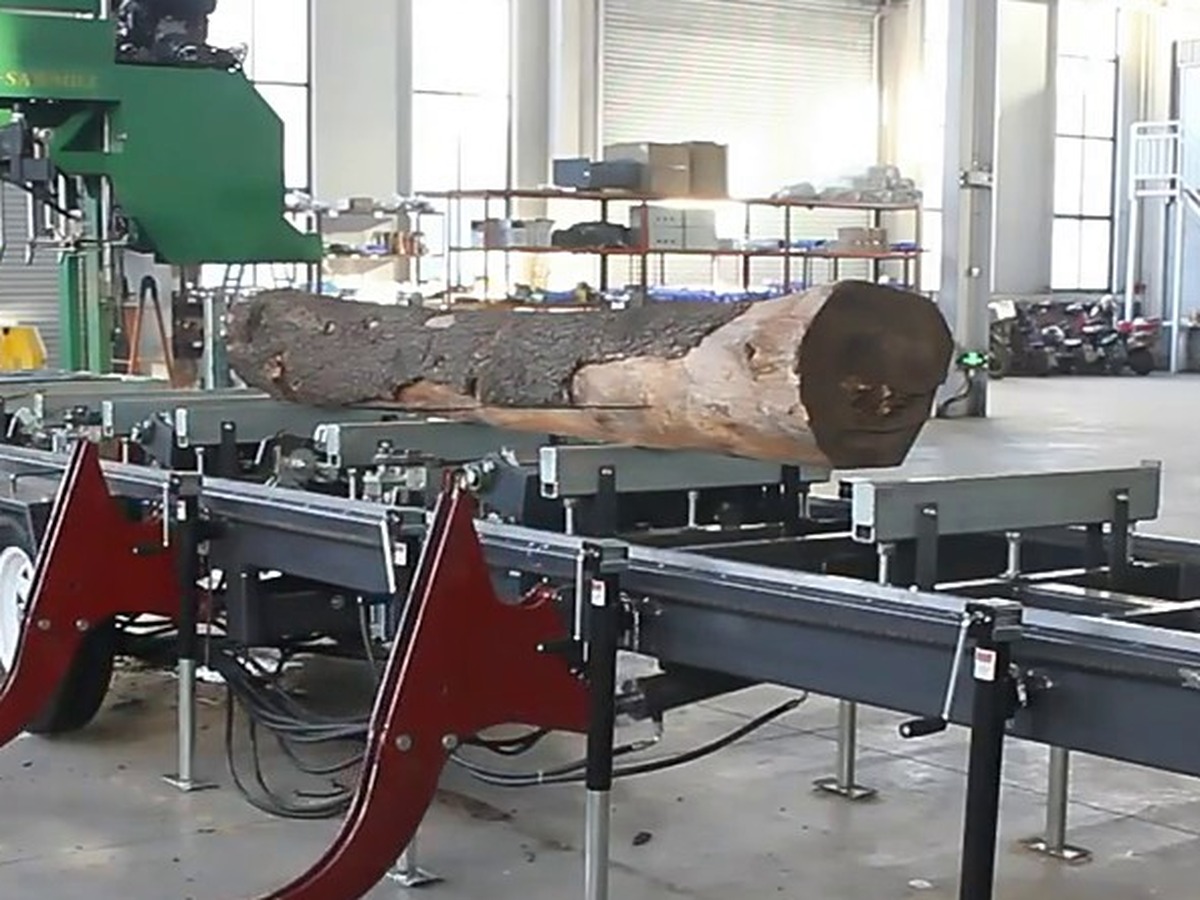
På våre kommersielle sagbruk er monteringsflaten for skinnen fullstendig maskinert etter herding, med tykkelsen på topp og bunn holdt innenfor 0,01 mm. Det er referansen hele maskinen forholder seg til: vognhjulene, hodet, tømmerklemmen og bladstyringen utleder alle sin posisjon fra den.
Hva som faktisk holder 0,3–0,5 mm på et ferdig bord
Skinnehardhet er grunnlaget, men fire andre deler avgjør om et bord forlater sagbruket innenfor toleransen:
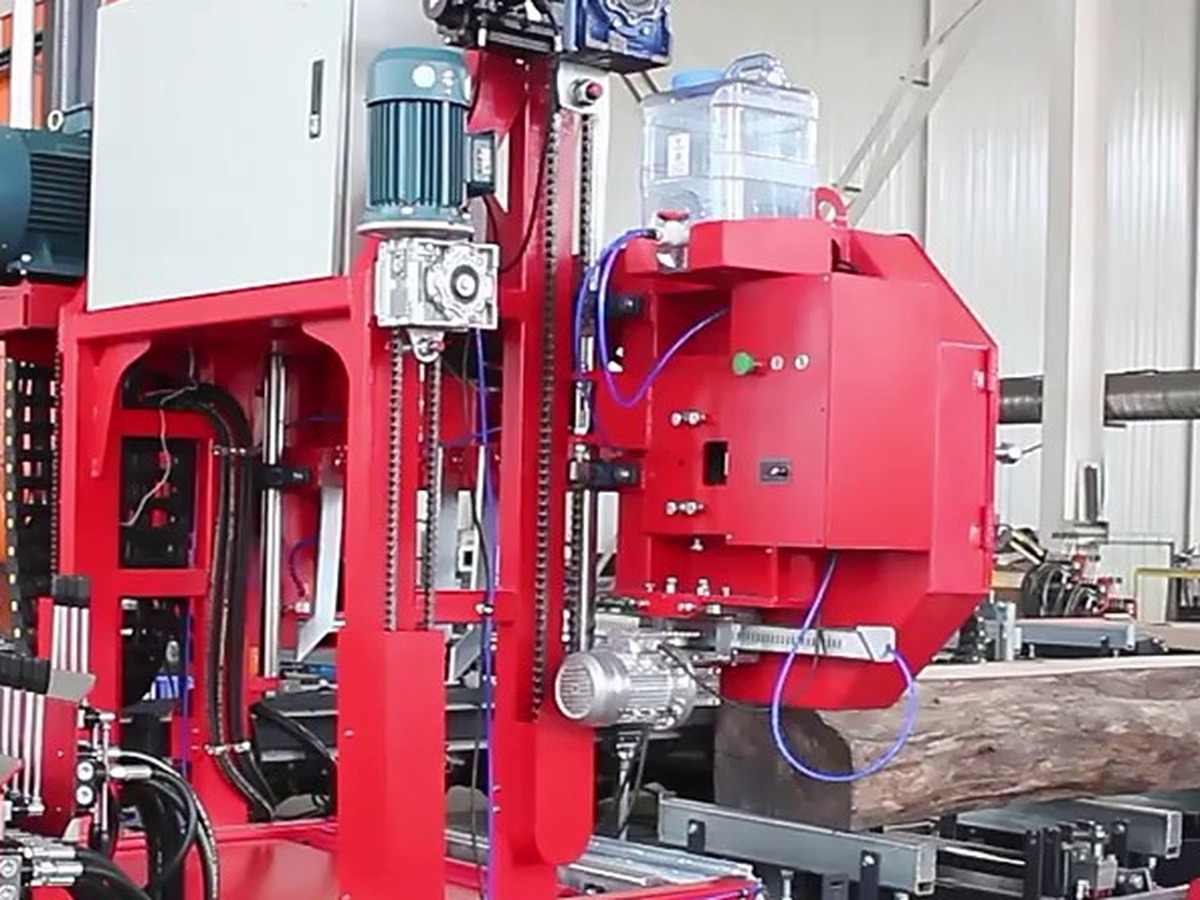
Høydeguidekolonner på bronseforinger. Den opp- og nedgående bevegelsen til hodet går på bronseforingslagre i stedet for vanlig stål. Den glidende tilpasningen holder seg konsistent når hodet heves og senkes, slik at den innstilte høyden ikke endres mellom det første og siste kuttet i en stokk.
Varmebestandige keramiske bladføringsblokker. Bladvibrasjon er den største enkeltårsaken til tykkelsesvariasjon på en båndsag. Føringsblokkene er utstyrt med keramiske innlegg som demper denne vibrasjonen og holder bladet vinkelrett på underlaget.
Skrapeplater på skinnen, bladet og hovedhjulet. Sagflis som ligger igjen på skinnen, er i praksis en variabel shim. Skraperne renser skinnen, bladet og hovedhjulet kontinuerlig mens hodet beveger seg, slik at hodet ikke klatrer over et støvlag.
Stramming holdt konstant.Bladspenning endrer bladets oppførsel i kuttet. Vi tilbyr manuell skruestramming, hydraulisk stramming og servoelektrisk automatisk stramming, hvor den siste holder den innstilte spenningen uten at en operatør må kontrollere den på nytt i løpet av skiftet.
Bladbeskyttelse endrer toleransen over tid, ikke på det første bordet
Bord driver ut av toleranse fordi bladene blir sløve og blir strammet på nytt. Det er derfor forhåndsavbarkeren betyr noe. Det er et skjæreblad montert foran hovedbladet: det åpner det slipende ytre laget på stokken – sand, grus og hard bark – før hovedbladet når det, slik at sagtennene ikke er de delene som tar støtet.
Enheten er dekket av vårt eget patent, og det er et alternativ vi anbefaler på kommersielle maskiner der både bladkostnad og toleransedrift akkumuleres. Den er tilgjengelig som fabrikkmontert konfigurasjon på kommersielle sagbruksordrer; vennligst spesifiser det i forespørselsfasen.
To ytterligere systemer beskytter kuttet: en høysensitiv sensor for bladbrudd som kutter maskinkraften hvis bladet svikter, og doble infrarøde sonder foran og bak hodet som bremser og stopper fremdriften når den nærmer seg hver ende av benken.
Spesifikasjonssammendrag – kommersiell sagbruk
| Element | Spesifikasjon |
|---|---|
| Sporets hardhet | 58–63 HRC, herdet stålskinne |
| Referanse for sammenligning | omtrent 18 HRC for uherdet bløtt stål |
| Toleranse for tykkelse på skinnens monteringsflate | innen 0,01 mm (flaten fullstendig maskinert) |
| Toleranse for tykkelse på ferdig bord | 0,3–0,5 mm |
| Høydestyring | bronsebøssingslagerkolonner |
| Bladstyring | varmebestandige presisjonskeramiske blokker |
| Alternativer for bladstramming | manuell skrue / hydraulisk / servoelektrisk automatisk |
| Bladbeskyttelse | patentert forhåndsskåret avbarkingsenhet (valgfritt) |
| Sikkerhet | bladbruddsensor; doble infrarøde endeposisjonssonder |
| Transportchassis | toakslede dekk for motorvei, opptil 60 km/t, 8 t last |
| Sertifisering | CE; Stage V (EU Stage V) for diesel; EPA og Stage V for bensin |
| Fabrikkrevisjon | TÜV Rheinland-auditert fabrikk |
| Handelsbetingelser | FOB / CFR / CIF / EXW, Qingdao havn |
| MOQ | 1 sett |
Hvordan du selv kontrollerer bordtoleranse på stedet
Du trenger ikke et laboratorium for å verifisere en påstand som 0,3–0,5 mm. Kjør én stokk, og mål deretter det samme bordet på tre punkter – 200 mm fra hver ende og på midten – med en skyvelære eller et mikrometer. Gjenta på en andre stokk kuttet ved samme innstilte høyde. Hvis de tolv avlesningene ligger innenfor samme bånd, holder maskinen sitt referansepunkt. Hvis spredningen øker mellom stokkene, se på bladets tilstand og skinnens renhet før du berører noen innstilling.
Kjøperspørsmål
Spørsmål: Er en hardere skinne alltid bedre?
Ikke i seg selv. En svært hard skinne på en dårlig maskinert monteringsflate oppfører seg som en rettholt som hviler på et bølget bord. Hardhet og en maskinert monteringsflate må komme sammen.
Spørsmål: Trenger jeg den hydrauliske versjonen for å oppnå 0,3–0,5 mm?
Nei. Manuelle maskiner kan holde toleransen, forutsatt at operatøren holder bladet stramt og skinnen ren. Det de hydrauliske og CNC-baserte pakkene endrer, er hvor repeterbart dette er gjennom et langt skift, og hvor mye arbeidskraft det krever.
Q: Hva er den største kilden til tykkelsesvariasjon – skinnen eller bladet?
Over én enkelt stokk: bladet. Over måneder med produksjon: skinnen og bladføringen. Derfor behandler vi skinnehardhet, føringsblokker, skrapere og stramming som ett system i stedet for fire separate valgmuligheter.
Q: Kan forbarkemaskinen ettermonteres?
Oppgi modell og produksjonsår for maskinen i forespørselen, så bekrefter vi om den kan monteres i felt eller må spesifiseres ved nybygg.
Q: Hvilke dokumenter følger med maskinen?
CE-dokumentasjon for konfigurasjonen som leveres, dokumentasjon av motorutslipp for den valgte kraftenheten (EPA og Stage V for bensin; Stage V for diesel), og fabrikkens TÜV Rheinland-revisjon er tilgjengelig på forespørsel. Der et sertifikatnummer finnes, vil vi oppgi det i tilbudet.
Nøkkelfakta
Skinne: herdet stålskinne, 58–63 HRC; uherdet bløtt stål er omtrent 18 HRC.
Monteringsflate for skinne: fullstendig maskinert, tykkelse holdt innenfor 0,01 mm.
Toleranse for ferdig bordtykkelse: 0,3–0,5 mm.
Bladbeskyttelse: patentert forhåndsskåret avbarkingsenhet (valgfritt).
Sertifisering: CE; EPA og Stage V for bensinmotorer; Stage V for diesel.
Fabrikk revidert av TÜV Rheinland.
Handelsvilkår: FOB / CFR / CIF / EXW, Qingdao. MOQ 1 sett.
Relatert lesning
Neste steg
Hvis du spesifiserer et kommersielt sagbruk, send oss stokkdiameterområdet, treslagene du kapper, borddimensjonene du selger og målproduksjonen per skift. Vi kommer tilbake med en konfigurasjon – inkludert om forhåndskappende barkemaskin hører hjemme på maskinen din – i stedet for en generisk prisliste.
Jerry Gao – Shandong Jierui Machinery Equipment Co., Ltd.
E-post: jerry@jerry-sawmill.com
Nettsted: forest-machinery.com