Galvaniserte kontaktflater: rustbeskyttelse i fuktige klima
Rust på skogsmaskiner starter der vått virke, grus og stål gnisser mot hverandre, ikke på de malte panelene. JERRY pulverlakkerer slitasjeutsatte overflater og varmforsinker kontaktflatene – sagbruksrammer og bærebjelker, dekk på tømmerhengere, materbaner på prosessoren, klemkjever og transportruller – slik at delene som ikke kan holde på et malingslag, i stedet beskyttes av sink.
Hvorfor maling svikter nettopp der treet berører stålet
En maling- eller pulverfilm er en barriere. Den virker så lenge den er sammenhengende, og slutter å virke i det øyeblikket filmen brytes, fordi bart stål i nærvær av vann og oksygen begynner å korrodere umiddelbart. På en skogsmaskin brytes filmen stadig, og på de samme stedene hver dag.
Grønt tømmer er slipende. En stokk som slepes over en sagbruksbenk, drar med seg sand, grus og bark, og den suppen virker som slipemiddel på alt den passerer. Kontaktflaten på en bærebjelke eller et dekkplate kan miste en 100 mikrometer tykk malingsfilm i løpet av én sesong med daglig arbeid. Når filmen er borte, er stålet bart, og rustfronten kryper deretter tilbake under det gjenværende belegget fra kanten og løfter det av i flak.
Sink oppfører seg annerledes. Det er anodisk i forhold til stål, noe som betyr at der belegget er ripet opp, korroderer sinken rundt ripen først og beskytter det blottlagte stålet ved siden av. Denne ofrende virkningen er grunnen til at en galvanisert overflate tåler den slitasjen som ødelegger en malingsfilm, og det er derfor valget av overflatebehandling på en skogsmaskin egentlig er et valg om hvilke overflater som vil bli gnidd på.
De tre korrosjonssonene på en skogsmaskin
Sone 1 – slitasjebanen
Dette er den åpenbare: sagbrukets bærebjelker og tømmerbukker, tilhengerdekket, innmatingsrennen og føringsskinnene på en vedkløyver, kløyvetabellen på en tømmerkløyver. Disse overflatene utsettes for glidende tømmer, kjedestramming og konstant slitasje. Ethvert belegg her må kunne miste materiale og likevel beskytte stålet under.
Sone 2 – vannfellen
Mindre åpenbart, og vanligvis det første stedet en maskin faktisk perforeres. Vann samler seg i overlapp, inne i kasseseksjoner, under dekkplater, bak stakeholdere og i spalten mellom en brakett og rammen. En maskin som står parkert ute, samler kondens hver klare natt selv når det aldri regner, fordi stålet kjøles ned raskere enn luften rundt. Maling kan ikke nå innsiden av en lukket seksjon ordentlig, så stålet ruster innenfra og ut, og svikten blir først synlig når malingen blærer seg.
Sone 3 – festemiddelgrensesnittet
Hver bolt som klemmer to deler sammen, skaper en sprekk, og hver tiltrekking sprekker belegget rundt skiveflaten. En malt ramme som holdes sammen av ubehandlede bolter, ruster først ved bolthodene, og en rustende bolt mister forspenningen. Dette er grunnen til at festemidler og kontaktplater hører hjemme i samme beskyttelsessystem som konstruksjonen, ikke utenfor den.
To overflatebehandlinger, to oppgaver
JERRY bruker ikke én overflatebehandling på en hel maskin. Overflatebehandlingen følger delens funksjon:
| Overflatetype | Overflatebehandling | Hvorfor |
|---|---|---|
| Dekksler, verneplater, tanker, foldede platepaneler | Elektrostatisk pulverlakkering, herdet i ovn | Tykk, sammenhengende film som dekker kanter og folder; fargebestandig utendørs; motstår steinsprut |
| Sagbruksbenk og skinnerammer, tømmerbukker, tilhengerdekkplater, stolpeføtter, prosessorens matebaner og klemkjever, transportruller | Varmforzinking | Sink-jern-lag som tåler slitasje og fortsetter å beskytte ved riper |
| Skalamålere, bordkantmatervalser, enkelte verneutstyrskomponenter | Rustfritt stål | Ingen belegg som slites av i en posisjon med høy friksjon og høy fuktighet |
| Blader, kjeder, styreskinner, hydrauliske stempelstenger, pinner | Olje og fett, ikke belegg | Et belegg her ville bli ødelagt av arbeidsbevegelsen; smøring er beskyttelsen |
Hva som er galvanisert på hver maskin
Sagbruk
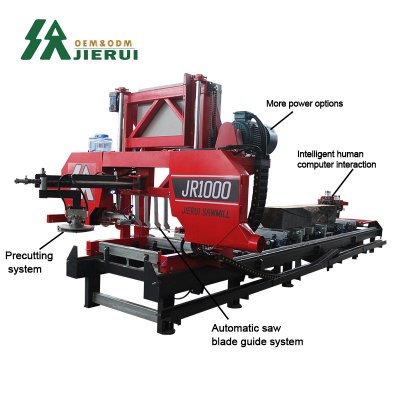
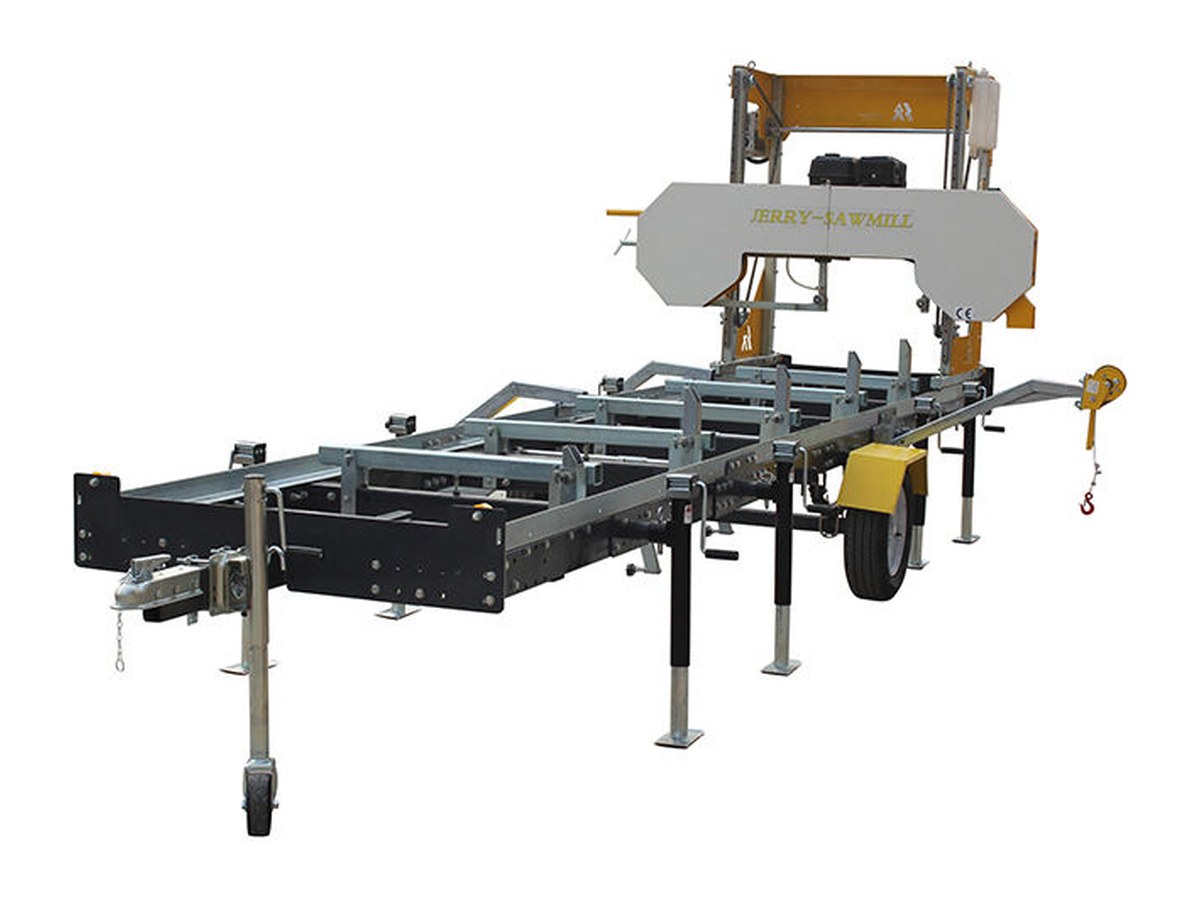
På de bærbare og kommersielle båndsagbrukene er delene som bærer stokken galvanisert: sengen og sporframen, stokkstøttene og sidestøttene, og brakettene som binder sporseksjonene sammen. Saghodets vogn, verneplater og deksler er pulverlakkert. På de kommersielle maskinene er de herdede skinnene i seg selv en egen sak – de er gjennomherdet stål med 58–63 HRC, bearbeidet slik at tykkelsestoleransen på skinnefestet holder seg innenfor 0,01 mm – og et belegg ville være feil der, fordi skinnen må presentere bart, hardt og flatt stål mot styreblokkene. Galvaniseringen beskytter strukturen rundt skinnen, ikke skinneflaten.
Vedkløyvere og vedprosessorer
På en kløyver er kløyvebordet og tømmerstøtten galvanisert, fordi de hele dagen kommer i kontakt med vått rundtømmer og kjedet. På en vedmaskin er beskyttelsen viktigst ved matingskinnene, de hydrauliske klemkjevene og utmatingsrullene – tre steder der vått flis pakker seg mot stålet og holder seg vått. Utmatingsrullene på våre maskiner er galvaniserte, sideplatene over tømmerbanen er i rustfritt stål, og rammen og verneplatene er pulverlakkerte. De hydrauliske klemkjevene er galvaniserte i stedet for malte, fordi en malt kjeve mister filmen mot barken i løpet av uker.
Tømmertilhengere og bordkantingsmaskiner
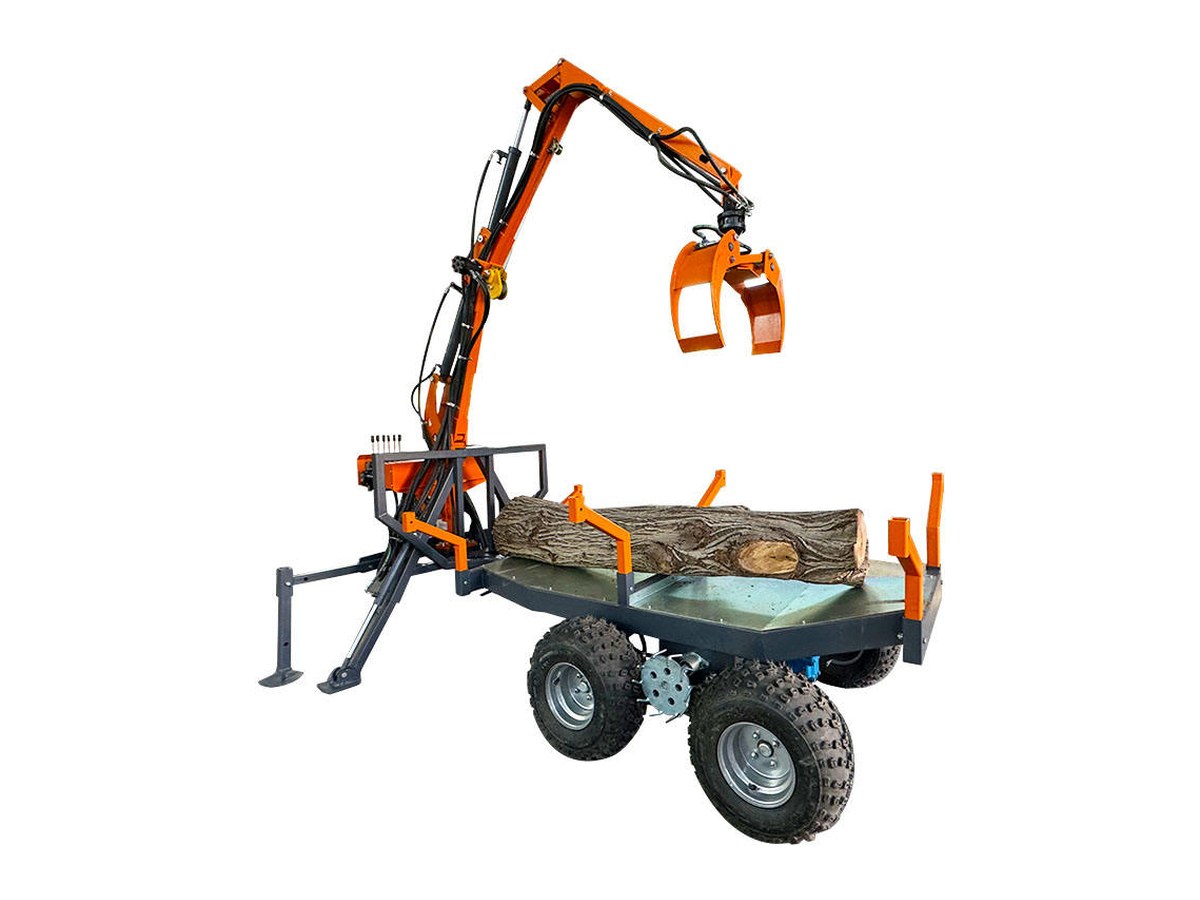
På en tømmerhenger med kran er dekkplaten, stolpene og de hydrauliske støttebeina galvanisert; kranbommen og grabbkroppen er pulverlakkert, og grabben roterer på en maskinert pivot i stedet for en lakkert en. På en bordkantemaskin er innmatings- og utmatingsvalsene i rustfritt stål, og kastbeskyttelseskjedene er i rustfritt stål, fordi begge sitter i den våteste og mest slipende delen av maskinen.
Varmforsinking, elektrogalvanisering og sinkrik maling er ikke det samme
Ordet «galvanisert» dekker tre forskjellige prosesser, og bare én av dem hører hjemme på en slitasjeflate.
Varmforzinking dypper den ferdige delen i smeltet sink. Sinken reagerer med stålet og danner sink-jern-legeringslag som er metallurgisk bundet, vanligvis titalls mikrometer tykke. Det er det mest slitasjebestandige av de tre, og det er det vi spesifiserer for rammer, dekk og bærebjelker.
Elektrogalvaniseringbelegger et tynt sinklag på stålplater i et elektrolytisk bad, vanligvis i ensifrede mikrometer. Det er jevnt og dimensjonalt nøytralt, noe som gjør det riktig for tynne plater og små beslag, og for tynt for en overflate som treverk glir mot.
Sinkrik maling er en maling tilsatt sinkstøv. Det er det riktige produktet for å reparere skadet galvanisering i felt, og det er ikke en erstatning for varmforsinking på en ny del.
Det finnes også en praktisk begrensning ved varmforsinking: den smeltede sinken er rundt 450 grader Celsius, så tynne paneler og presisjonsbearbeidede deler kan deformeres. Det er nettopp derfor oppdelingen i tabellen ovenfor finnes. Varmforsinking brukes på konstruksjonsplater og tunge profiler, pulverlakk brukes på kosmetiske plater, og bearbeidede overflater holdes bare og oljes.
Sjøreisen er den våteste delen av maskinens liv
En maskin sendt fra Qingdao til en tropisk havn tilbringer uker inne i en stålcontainer som veksler mellom varme dager og kalde netter. Fukt vandrer gjennom containerens gulv og palltreverket, kondenserer på den kaldeste stålflaten om natten og renner ned. I bransjen kalles dette containerregn, og det gjør mer korrosjonsskade enn destinasjonsklimaet gjør det første året.
Tre ting begrenser det, og de er verdt å spørre om i ethvert tilbud:
Tørkemiddelkapasitet tilpasset containerens volum, ikke en symbolsk pose per maskin.
Fyllmateriale og strekkfilming som hindrer at maskinen beveger seg, og som hindrer at vått palltre kommer i kontakt med bart stål.
Drenerings- og ventilasjonshull som holdes åpne, og ingen innestengt vann inne i kasseprofiler før dørene lukkes.
Ved ankomst: åpne containeren og luft den samme dag, og foreta inspeksjon innen de første 48 timene. En hvit eller grå pulveraktig hinne på galvanisert stål er sinkhydroksid – lagringsflekker – og det er et overflatebelegg, ikke en svikt; det børstes av. Rødbrun rust er korrosjon av basismetallet og bør fotograferes og tas opp med leverandøren før maskinen settes i drift.
Feltreparasjon som ikke fanger fuktighet
Galvanisering kan repareres, men reparasjonen må utføres i riktig rekkefølge:
Rengjør ned til friskt metall eller frisk sink. Stålbørste, slipeskive eller nålhammer – ikke en malingsskrape.
Fjern alle kloridrester med ferskvann og la overflaten tørke helt. Salt som blir liggende under et nytt belegg, starter korrosjonen på nytt.
Påfør en sinkrik primer på bart stål, deretter et toppstrøk hvis delen er synlig eller utsatt for slitasje.
Bytt festemidler i stedet for å gjenbruke dem. En vanlig stålbolt i en galvanisert plate danner et galvanisk par, og bolten ryker først.
To vaner forkorter levetiden til ethvert beleggsystem: å vaske galvaniserte deler med et surt rengjøringsmiddel, og å male rett over rust. Ingen av dem kan rettes opp i ettertid.
Hva galvanisering ikke gjør
Det er verdt å være presis om grensene, for et beleggsystem som selges som universelt, er et beleggsystem som skuffer.
Det beskytter ikke skjærekanter, sagblader, kjeder eller sverd. De trenger daglig oljing og inspeksjon, og ingen belegg tåler skjærearbeidet.
Det tåler ikke kontinuerlig neddykking eller kontakt med syre og gjødsel. En maskin som brukes til å håndtere impregnert treverk eller lagres ved siden av silofôr, vil fortsatt korrodere, uansett overflatebehandling.
Det tåler ikke støtskader. Et truckstøt under lossing bulker stålet og sprekker opp sink-jernlaget, og det stedet trenger feltreparasjonen beskrevet ovenfor.
Det er ikke en erstatning for fett. Pinner, dreiebøssinger og sylinderstenger trenger fortsatt et smøreprogram, og tørre pinner slites ut lenge før noe belegg svikter.
Tilpasset ditt klima
| Driftsklima | Det som betyr mest | Praktisk spesifikasjon |
|---|---|---|
| Tropisk, med mye nedbør (Sørøst-Asia, Vest-Afrika, Stillehavet) | Konstant vått tømmer og ingen tørkeperiode | Varmforsinket dekk, bjelker og materails; rustfrie ruller; månedlig kontroll av festemidler |
| Kystnær saltluft (Karibia, Mexicogolfen, middelhavsøyene) | Kloridangrep på hver eksponert kant | Galvanisert struktur pluss rustfrie festemidler; ferskvannsskylling av understellet etter hver stormsesong |
| Snø og veisalt | Saltsprut som kastes opp fra veien | Galvanisert ramme og dekk; vask undersiden når maskinen kommer av tilhengeren |
| Tørt kontinentalt eller høyfjell | Slitasje mer enn fuktighet | Pulverlakk er tilstrekkelig på paneler; galvanisering lønner seg fortsatt ved køyer og dekkplater |
Det billigste tidspunktet å spesifisere et galvanisert dekk eller et sett med rustfrie ruller er når ordren legges inn. Ettermontering av en dekkplate etter at maskinen er på plassen koster mer enn den opprinnelige oppgraderingen, fordi rammen må demonteres.
Ofte stilte spørsmål
Vil galvaniserte overflater fortsatt ruste i et tropisk klima?
Sinken korroderer, men sakte, og den beskytter stålet mens den gjør det. Forvent at overflaten går fra blankt sølv til matt grått i løpet av det første året utendørs; det er normalt. Det som betyr noe, er at det ikke oppstår rød rust ved sveiser, kuttkanter eller boltehull. Inspiser disse tre stedene to ganger i året.
Kan jeg male over galvanisert stål for å matche maskinfargen?
Ja, men ikke med vanlig maling rett på ny sink. Ny galvanisering har en glatt, lett reaktiv overflate som vanlig maling ikke fester på; den trenger en sveipeblåsing eller en egnet forbehandling og en primer spesifisert for galvanisert underlag. På våre maskiner blir de galvaniserte delene med vilje stående umalte, fordi en malt kontaktflate er en flate som vil flasse.
Er pulverlakkering eller galvanisering den bedre overflatebehandlingen?
De løser forskjellige problemer. Pulverlakkering gir en tykk, jevn og fargestabil film på deler som blir sett på og ikke gnisset mot. Galvanisering gir offerbeskyttelse på deler som blir gnisset mot, boltet og utsatt for stående vann. En maskin som bare bruker én av dem, flasser enten på dekket eller er matt grå der kjøperen forventer maling.
Hvordan kontrollerer jeg galvaniseringen når maskinen ankommer?
Se etter et jevnt, mattsølvfarget utseende uten bare flekker, og kontroller at sveiser, kuttekanter og boltehull er dekket. Et magnetisk tykkelsesmåler for belegg vil vise sinklaget i mikrometer hvis du vil ha et tall til dokumentasjonen din. Fotografer alt som ser ut som rødrust i stedet for hvite lagringsflekker, og løft det opp før idriftsettelse.
Hva er ordrevilkårene og sertifiseringene?
Minste ordreantall er 1 sett. Maskinene sendes fra Qingdao under FOB, CFR, CIF eller EXW, og fabrikken ligger i Zibo, Shandong. CE-sertifisering dekker maskinene; bensindrevne enheter har også EPA, og motorutvalget er tilgjengelig med EU Stage V (Euro 5)-samsvar. Fabrikken har en TÜV Rheinland-revisjon og status som Verified Custom Manufacturer. Kommersielle sagbruk kan spesifiseres med vår patenterte forhåndskuttede barkefjerner, som åpner bark- og gruslaget foran hovedbladet.
Nøkkelfakta
Beleggfordeling: pulverlakk på ikke-slitedeler og verneplater; varmforsinking på treberøringsflater
Galvaniserte deler: sagbruksseng og sporfester, tømmerbukker og sidestøtter, tilhengerdekkplater og stolpeholder, prosessorens mateføringer, hydrauliske klemkjever, transportruller
Rustfrie deler: sagbrukets målestokker, kantkutterens materuller, kastbeskyttelseskjeder, prosessorens sideplater langs tømmerbanen
Festemidler: galvanisert eller rustfritt ved hver kontaktplate, for å unngå galvanisk korrosjon
Relaterte toleranser: 58–63 HRC herdede skinner på kommersielle sagbruk, 0,01 mm toleranse for skinnesetetykkelse, 0,3–0,5 mm ferdig bordtoleranse
Sertifisering: CE; EPA på bensinmotorer; EU Stage V (Euro 5) tilgjengelig
Fabrikk: Zibo, Shandong, Kina; revidert av TÜV Rheinland; verifisert tilpasset produsent
Handelsbetingelser:MOQ 1 sett; FOB Qingdao, CFR, CIF, EXW
Velge riktig maskin for en våt byggeplass
Hvis gårdsplassen din forblir våt i måneder, er overflatebehandlingsspørsmålet bare halvparten av spesifikasjonen. Dekkhøyde, avstand mellom bærebjelker, valsemateriale og drenering endrer alle hvor mye vann maskinen holder etter en skift. Send oss stokkens diameterområde, treslaget, årlig volum og en beskrivelse av stedet – nedbør, salteksponering, om maskinen står inne – så anbefaler vi en modell og en overflatespesifikasjon som passer. Maskiner tilbys FOB Qingdao, CFR, CIF eller EXW, minste ordre 1 sett.
E-post: jerry@jerry-sawmill.com
Nettsted: forest-machinery.com
Relatert lesning: Pulverlakkering vs. maling på skogsmaskiner og Hva sporhardhet på 58-63 HRC betyr for plattformtoleranse.