Båndsagbladkjøling: vannspray kontra tåkesystemer
Et båndsagbruk kutter best når bladet holder seg kjølig, og det finnes to vanlige måter å sørge for det på. Et vannspraysystem leverer en kontinuerlig stråle fra en tank og pumpe, og skyller varme og sagflis ut av kuttet. Et luftforstøvet tåkesystem blander vann med trykkluft i dysen, slik at en langt mindre vannmengde når bladet som fine dråper. Spray er enklere og fjerner slipepartikler bedre; tåke bruker mindre vann og etterlater en tørrere maskin.
Begge systemene løser de samme tre problemene – tannetemperatur, resirkulering av sagflis og støv i luften – men de løser dem med forskjellig røropplegg, forskjellig vedlikehold og forskjellige konsekvenser for en maskin som står utendørs. Denne artikkelen sammenligner dem på punktene som avgjør kjøpet: vanntilførsel, trykkluft, korrosjonsbelastning, vinterdrift og vedlikehold av dyser.
Hvorfor et båndblad blir varmt selv når kuttet føles lett
Et båndblad genererer varme på fire steder, og bare ett av dem er tannspissen. Tannspissen gnisser mot snittbunnen. Baksiden og sidene av båndet gnisser mot styreblokkene. Båndet bøyes når det passerer over hvert hjul. Og sagflis som blir liggende i snittet, blir kuttet på nytt dusinvis av ganger per sekund, noe som er friksjon uten at det fjernes spon.
Varme er viktig fordi et båndblad er en strammet fjær. Stålet er herdet og anløpt for å holde på spenningen og tannstillingen; når båndet går varmt, utvider det seg, spenningen faller, og bladet begynner å vandre. Et vandrende blad kutter et bølget bord, og et bølget bord betyr at operatøren mater saktere eller presser hardere, noe som tilfører mer varme. Sløyfen forsterker seg selv, og det er derfor bladproblemer sjelden oppstår gradvis – de oppstår som en plutselig serie med dårlige bord.
To feilmoduser følger direkte av varme. Tannsettingen går tapt først, fordi tennene er den tynneste delen og den første som mykner. Deretter bakes harpiks og bek på båndet, og et belagt bånd kan ikke rydde snittsporet. Kjølevann angriper begge: det fjerner varme ved massestrøm, og det holder båndet vått nok til at harpiks ikke bakes på.
Hva et vannsprayanlegg gjør
Et sprayanlegg er en tank, en pumpe, et filter og én eller flere dyser rettet mot båndet like før og like etter snittet. Vannet lander på bladet, absorberer varme og fører sagflis ut av snittsporet og bort fra føringene. Det samme vannet fukter sagflisstrømmen, slik at mindre av den blir luftbåren rundt operatøren.
Konstruksjonen er enkel nok til å repareres hvor som helst: en rustfri tank, en lavtrykkspumpe, et silfilter og utskiftbare dyser. Det er ingen kompressor å dimensjonere og ingen luftledning å drenere. På et bærbart sagbruk som arbeider i en gård med en vanntønne og en slange, er et sprøytesystem det eneste alternativet som ikke krever en ekstra strømkilde.
Prisen for denne enkelheten er vannvolum og fuktighet. Et sprøytesystem legger en kontinuerlig vannfilm på maskinen, sagbunnen og bakken bak sagbruket. På et sagbruk med varmforsinkede bærebjelker og en pulverlakkert ramme er det håndterbart – kontaktflatene er beskyttet av sink i stedet for av en malingsfilm – men vannet må fortsatt ta veien et sted, og stående vann under et sagbruk er et vedlikeholdsproblem i seg selv.
Hva et luftforstøvet tåkesystem tilfører
Et tåkesystem bruker trykkluft til å klippe vannet i fine dråper ved dysen. To ting endres som følge av dette. For det første kommer vannet som en spray i stedet for en stråle, slik at det fukter båndet og snittkantene uten å oversvømme underlaget. For det andre fordamper mye av det ved kontakt med varmt stål, og fordampning absorberer langt mer varme per liter enn enkel oppvarming gjør. Det er derfor et tåkesystem kan holde bladtemperaturen med en brøkdel av vannet som et spraysystem bruker.
Luften gjør en annen jobb: den er en rettet luftstrøm som blåser sagflis bort fra føringene og snittet, som er der resirkuleringen starter. På en kommersiell ramme med en egen støvavsugningsport er tåke pluss avsug en renere kombinasjon enn spray pluss avsug, fordi vannbelastningen på filteret er lavere.
Avveiningen er kompressoren. Et tåkesystem trenger trykkluft med stabil strømning gjennom hele skiftet, noe som betyr en kompressor dimensjonert for kontinuerlig drift i stedet for for en spikerpistol. Luften må være tørr og oljefri: vannbåren olje i ledningen ender opp som en emulsjon på båndet, og en emulsjon samler opp sagflis i stedet for å skylle den bort. Dysenes åpninger er små, så vannet må filtreres før dysen, ikke bare ved tanken.
Vannspray vs. luftforstøvet tåke: side ved side
| Sammenligningspunkt | Vannspray | Luftforstøvet tåke |
|---|---|---|
| Kjølemedium | Vann levert som en stråle eller grov spray | Vann skjært til fine dråper av trykkluft |
| Vannforbruk | Høyere – kontinuerlig strømning gjennom hele kuttet | Lavere – mye av vannet fordamper på båndet |
| Sporutspyling | Sterk: sagflis skylles ut og bort | Moderat: spon blåses bort i stedet for å skylles bort |
| Luftbåret støv | Dempes ved å fukte støvstrømmen | Dempes ved fukting pluss luftbevegelse |
| Trykkluft nødvendig | Nei | Ja – kontinuerlig, tørr, oljefri |
| Maskinfuktighet | Seng, føringer og gulv forblir våte | Overflater tørker raskt; mindre stående vann |
| Korrosjonsbelastning | Høyere på ubehandlet stål og festemidler | Lavere, men lekkasjevann samler seg fortsatt |
| Filtreringsbehov | Sil i tanken er vanligvis tilstrekkelig | Sil i tanken pluss inline-filter før hver dyse |
| Dyservedlikehold | Enkelt: fjern blokkeringen, bytt munnstykke | Mer hyppig: skjell og sand blokkerer små åpninger |
| Drift under null grader | Tanken og ledningene må tømmes etter hvert skift | Samme krav, pluss en lufttørker på luftledningen |
| Reparerbarhet i felt | Ethvert verksted kan utføre service på en pumpe og slange | Krever lufttilførsel og rent vann på stedet |
| Typisk bruk | Utendørs tømmerplasser, flyttbare sagbruk, sandete eller gjørmete stokker | Innendørs butikker, støvrike arter, tørt klima, knapp vanntilgang |
Velge ut fra hvor maskinen faktisk arbeider
Utendørs gårdsplass, ingen trykkluft, blandet tømmerforsyning
Spray. En bærbar sag i en gårdsplass kutter vanligvis stokker som har kommet opp av gjørme, og sand på barken er den dominerende slitasjekilden. Å skylle snittet er verdt mer enn å spare vann, og det er ingen kompressor å vedlikeholde. Kombiner sprederen med en forhåndskutter slik at tennene møter rent tre i stedet for barklaget som bærer sanden.
Innendørs verksted med støvavsug
Tåke. I en lukket bygning er vann på gulvet en snublefare og et fuktproblem, og en våt støvavskiller er et vedlikeholdselement. Tåke holder bladet kjølig, og luftstrålen mater avtrekkshetten i stedet for å motarbeide den.
Tørre, harde, harpiksholdige treslag
Spray, og la den gå mellom kuttene i stedet for bare under gjennomkjøringen. Harpiks mykner med vann og bakes uten. Hvis båndet kommer av sagen med en brun glasur på tannbunnen, kommer kjølingen for sent eller i for lite volum, ikke for tidlig.
Kystnære steder og høy luftfuktighet
Tåke, med en skylleprosedyre. Mindre stående vann betyr mindre tid ved duggpunktet på kaldt stål. Det er også her overflateforbehandlingen gjør nytten sin: på JERRY-maskiner er de ikke-slitasjeutsatte overflatene pulverlakkerte, og hver kontaktflate – bjelker, mater skinner, klemkjever, transportruller – er varmforsinket, slik at delene som ikke kan holde på en malingsfilm, beskyttes av sink. Se pulverlakkering vs. maling og galvaniserte kontaktflater for hvordan disse to overflatebehandlingene er spesifisert.
Vintre under null
Uansett system, tømmes daglig. En full tank som står over natten i frostvær, sprekker et pumpehus eller en silskål, og en sprukket skål oppdages ved starten av neste skift. Hvis møllen går gjennom vinteren, monter en tappeventil på det laveste punktet og gjør tømming til en del av nedstengingsrutinen i stedet for en sesongoppgave.
Hvor kjølevannet ender opp
Vann pluss sagflis er ikke nøytralt. Sagflis fra mange treslag blir surt når det ligger, og en våt matte av det mot stål holder surheten på plass. Tre vaner hindrer at dette blir korrosjon: rett dysene mot bladet og kuttet i stedet for mot rammen, hold området bak sagen drenert i stedet for fullt av vannpytter, og rengjør sagflisen av underlaget ved skiftslutt i stedet for å la det tørke inn på de galvaniserte overflatene.
Hold vann borte fra motoren, det elektriske panelet og kontrollkonsollen. På en sag med CNC-konsoll eller servostrammesystem bør kjølekretsen legges slik at en slange som svikter, drypper på bakken og ikke på en rekkeklemme.
Vedlikehold som holder begge systemene i gang
| Intervall | Vannspray | Luftforstøvet tåke |
|---|---|---|
| Hvert skift | Kontroller at sprøyemønsteret når båndet på begge sider av kuttet; fyll etter på tanken; rengjør tankfilteret | Kontroller dysekonen; tøm vanntrappen på luftledningen; bekreft at inline-filteret er fritt |
| Ukentlig | Spyl linjene; se etter skala på dysespissen; inspiser båndet for blå eller stråfarget misfarging | Legg dysene i bløt i rent vann; kontroller tørkeren; bekreft at lufttrykket holder gjennom et fullt kutt |
| Månedlig | Avkalk tanken; kontroller pumpetetninger og slangeender; verifiser at avløpsventilen stenger | Bytt eller rengjør dysefiltere; kontroller for oljegjennomføring i luftledningen; kontroller tetningene på koblingene |
| Sesongmessig | Tøm og tørk tanken før frost; bytt utslitt slange | Det samme, pluss service på kompressoren og tørkeren |
Båndets tilstand forteller deg om innstillingen er riktig. Strå- eller blå misfarging nær tannlinjen betyr at bladet har gått varmt. Et bånd som er kjølig ved berøring etter et kutt, uten glasur i tannroten, blir tilstrekkelig avkjølt – uansett hva vannmengden sier på papiret.
Hvordan JERRY bygger kjølekretsen
På det bærbare båndsagbrukssortimentet spruter kjølesystemet vann på bladet under kappingen, noe som senker bladtemperaturen, bidrar til å opprettholde båndstivheten og samtidig demper støv. Resten av rammen er bygget for å tåle dette vannet: pulverlakkerte slitasjefrie overflater, galvaniserte kontaktflater, rustfrie festemidler der det er viktig, og en rustfri skala for kappehøyde i stedet for en i plast.
På kommersielle rammer er kretsen spesifisert ytterligere. Kjøletanken er i rustfritt stål i stedet for vanlig stål, og høytrykksdysene for tåke er tilgjengelige som et alternativ: dysehodet kan kjøre vann eller en luft-og-vann-tåke, og tåkefunksjonen krever tilførsel av trykkluft ved maskinen. Skrapere for skinne, blad og hjul fjerner sagflis før den kan dras inn i føringsbanen, og båndføringene bruker slitasjebestandige presisjonskeramiske blokker for å holde friksjonen ved føringen lav.
Kjøling fungerer best når tennene i utgangspunktet ikke skjærer gjennom grus. JERRY kommersielle sagbruk kan utstyres med vår patenterte forhåndsavbarkingsenhet, et skjæreverktøy montert foran hovedbladet som åpner barken og det slitende ytterlaget før tannlinjen når det. Mindre grus ved tannen betyr mindre friksjonsvarme og mindre slitasje på tennene, og derfor spesifiseres forhåndsskjæringsanordningen og kjølekretsen vanligvis sammen på et sagbruk som kutter skitne stokker hele dagen.
Presisjon er en del av samme pakke. Den herdede styreskinnen i den kommersielle serien holder 58–63 HRC, med monteringsflaten for skinnen bearbeidet til en tykkelsestoleranse på 0,01 mm, lineærføringene holder klaringen nede på 0,02 mm, og ferdig plankedimensjon holdes innen 0,3–0,5 mm. Ingenting av dette overlever et blad som går varmt og vandrer, og det er den praktiske grunnen til at kjøling er en presisjonskomponent og ikke et tilbehør.
Kjøling på de andre bladene på tomta
Den samme logikken gjelder for resten av en liten saglinje. Spesielt to maskiner har det til felles at bladet må gå kontinuerlig i slipende tre.
Tvillingblad-kantkuttere
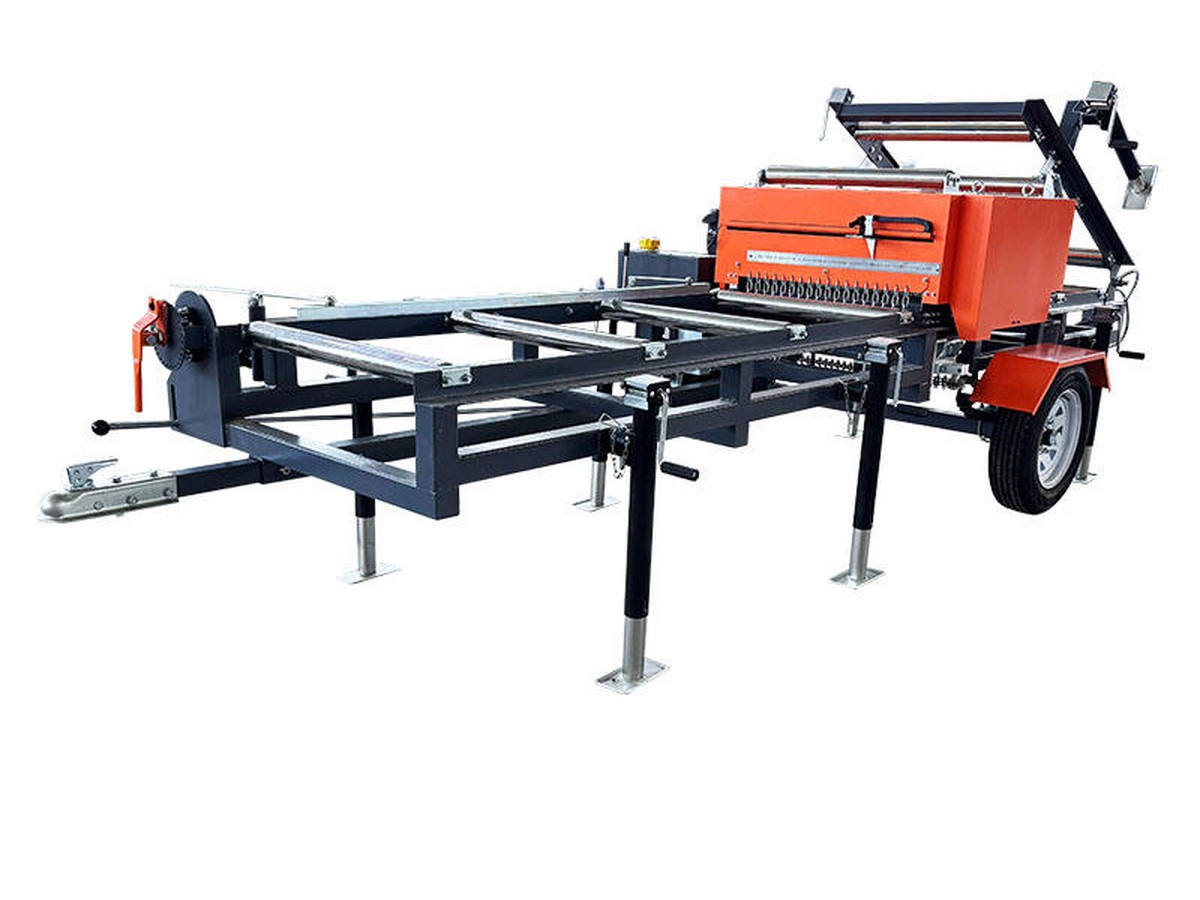
En kantkutter fører to sirkelblader gjennom den skjeve kanten på et bord, som er den skitneste delen av stokken – bark, grus og kvister i én omgang. Bladene har større termisk masse enn et bånd, så de tåler varme bedre, men de har mindre eksponert overflate å avkjøle på, og et varmt sirkelblad mister spenningen på samme måte. På JERRY-kantkutteren stiller operatøren bladavstanden med et håndhjul og retter snittet inn med to røde laserlinjer før bordet går inn, slik at bladene skjærer en definert bredde i stedet for å bli styrt inn i kanten. Riktig bredde pluss jevn mating gjør like mye for bladtemperaturen som en hvilken som helst kjøledyse.
Motorsagsaging på vedprosessorer
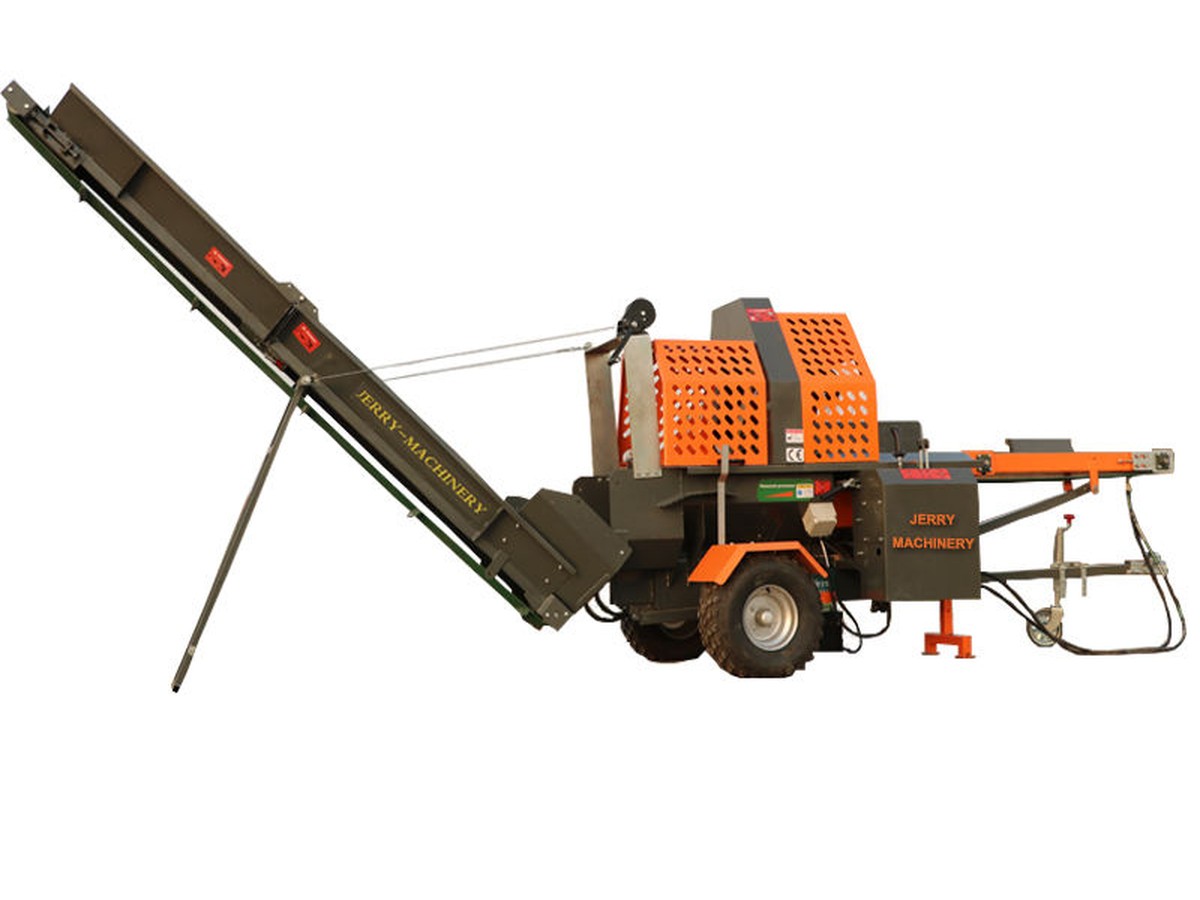
En vedkløyver med sverd og kjede kutter med sverd og kjede i stedet for bånd, og kjøling der er en smøreoppgave snarere enn en vannoppgave: kjeden trenger kontinuerlig olje i sverdsporet, fordi en tørr kjede overopphetes, strekker seg og sliter sverdet. JERRY vedkløyvere bruker importerte tyske Stihl-sverd og -kjeder med en egen kjedeoljetank, et synlig oljenivåglass og en justerbar oljestrømventil, slik at oljemengden kan tilpasses tresorten. En tilstoppet oljekanal viser seg som et blått sverd og en slakk kjede lenge før kjeden svikter.
Prinsippet er identisk i alle tre tilfeller: hold skjærekanten kjølig og ren, så beholder bladet geometrien sin. La den gå varm, og maskinen begynner å produsere skrap som ser ut som et operatørproblem.
Spørsmål kjøpere stiller om bladkjøling
Kan jeg bruke et båndsagbruk helt uten bladkjøling?
For sporadiske korte kutt i tørt mykt treverk vil et sagbruk kutte. For kontinuerlig produksjon er det falsk økonomi: båndet mister spenningen når det varmes opp, toleransen på bordet åpner seg, og tannsettingen går før båndet ryker. Hvis vanntilførselen er begrensningen, er tåke måten å opprettholde kjølingen med et lite vannbudsjett i stedet for å fjerne kjølingen.
Er tåkekjøling nok for hardt treverk?
Det kan den være, hvis lufttilførselen er kontinuerlig og dysene er rene. Hardt treverk genererer mer varme per kutt enn mykt treverk ved samme mating, så den ærlige testen er selve båndet: hvis båndet er kjølig og fritt for glasur etter en passasje, gjør systemet jobben sin. Hvis tannrommet får glasur, gå over til spray eller legg til en ekstra dyse.
Ruster kjølevannet maskinen?
Vann alene gjør det ikke, men en våt sagflismatte gjør det. Kontaktflatene på JERRY-maskiner er varmforsinket, og sliteflatene er pulverlakkert, slik at rammen ikke er avhengig av en malmfilm der tre og slipemiddel gnisser. Rutinene som betyr noe, er å drenere stående vann og fjerne sagflis ved slutten av skiftet.
Hvor mye vann bruker et sprøytesystem?
Det finnes ingen enkelt tallverdi som er verdt å oppgi, fordi det avhenger av antall dyser, dysestørrelsen og hvor stor del av skiftet sagen faktisk kutter. Den praktiske måten å dimensjonere en tank på er en påfyllingslogg: noter nivået ved starten og slutten av en normal dag, og dimensjoner tanken for ett skift med margin. Fortell oss treslagmiksen, stokkens diameter og skiftets lengde, så spesifiserer vi tanken og dysesettet for den belastningen.
Kan tåke tilføyes til en sag senere?
Ja til de kommersielle rammene – dysetåkehodet er et tilvalg snarere enn en annen maskin, og det monteres på samme kjølekrets. Kravet er tilførsel av trykkluft ved sagen med tørr, oljefri luft og nok kontinuerlig strømning til å holde dysemønsteret gjennom et fullt kutt.
Sjokkerer kaldt vann et varmt bånd?
Båndet er tynt, og vannvolumet i et sprøytesystem er lite i forhold til stålet, så det termiske spranget ved dysen er ikke feilmodusen operatørene bekymrer seg for. Å kjøre tørt og deretter kjøle hardt på slutten av et langt kutt er verre for båndet enn jevn kjøling gjennom hele kuttet.
Nøkkelfakta
Kjølealternativer: vannspray som standard; høytrykks luftatomiserte dysetåke-dyser som tilvalg på kommersielle rammer (tåkefunksjon krever trykkluft ved maskinen).
Kjøletank: rustfritt stål på kommersielle rammer; rustfrie ståldeler på den portable serien.
Båndføring: slitasjebestandige presisjonskeramiske føringsblokker; skrapere på skinne, blad og hjul.
Forhåndskutt:patentert forhåndsskåret barkemaskin – åpner bark og det grove ytre laget foran tannlinjen. Her oppgis ikke noe patentnummer.
Presisjon:herdet skinne 58–63 HRC; skinnefesteflate maskinert til 0,01 mm; klaring i lineær føring ned til 0,02 mm; toleranse for ferdig plankedimensjon 0,3–0,5 mm.
Sertifisering:CE; EPA for bensinmotorer; EU trinn V for diesel- og bensinmotorer; TÜV Rheinland-fabrikkrevisjon; verifisert tilpasset produsent.
Handelsbetingelser:MOQ 1 sett; FOB, CFR, CIF eller EXW; forsendelse fra Qingdao; fabrikk i Zibo, Shandong, Kina.
Overflater:pulverlakkerte ikke-slitasjeflater, varmforzinkede kontaktflater.
Spesifiser kretsen for dine tømmerstokker, ikke for brosjyren
Send oss treslaget dere kapper, typisk stokk diameter, om sagbruket arbeider innendørs eller utendørs, og om dere har trykkluft på stedet. Vi kommer tilbake med kjølekonfigurasjonen – spray, tåke eller begge – samt tankstørrelse og dysarrangement for denne oppgaven, og et tilbud under FOB-, CFR-, CIF- eller EXW-vilkår fra Qingdao. MOQ er 1 sett.
E-post jerry@jerry-sawmill.com eller besøk forest-machinery.com med modellen og stedsdetaljene dine.